U-csöves hőcserélők csőhajlítása - Hogyan készül pontos csőköteg deformáció és illesztési problémák nélkül?
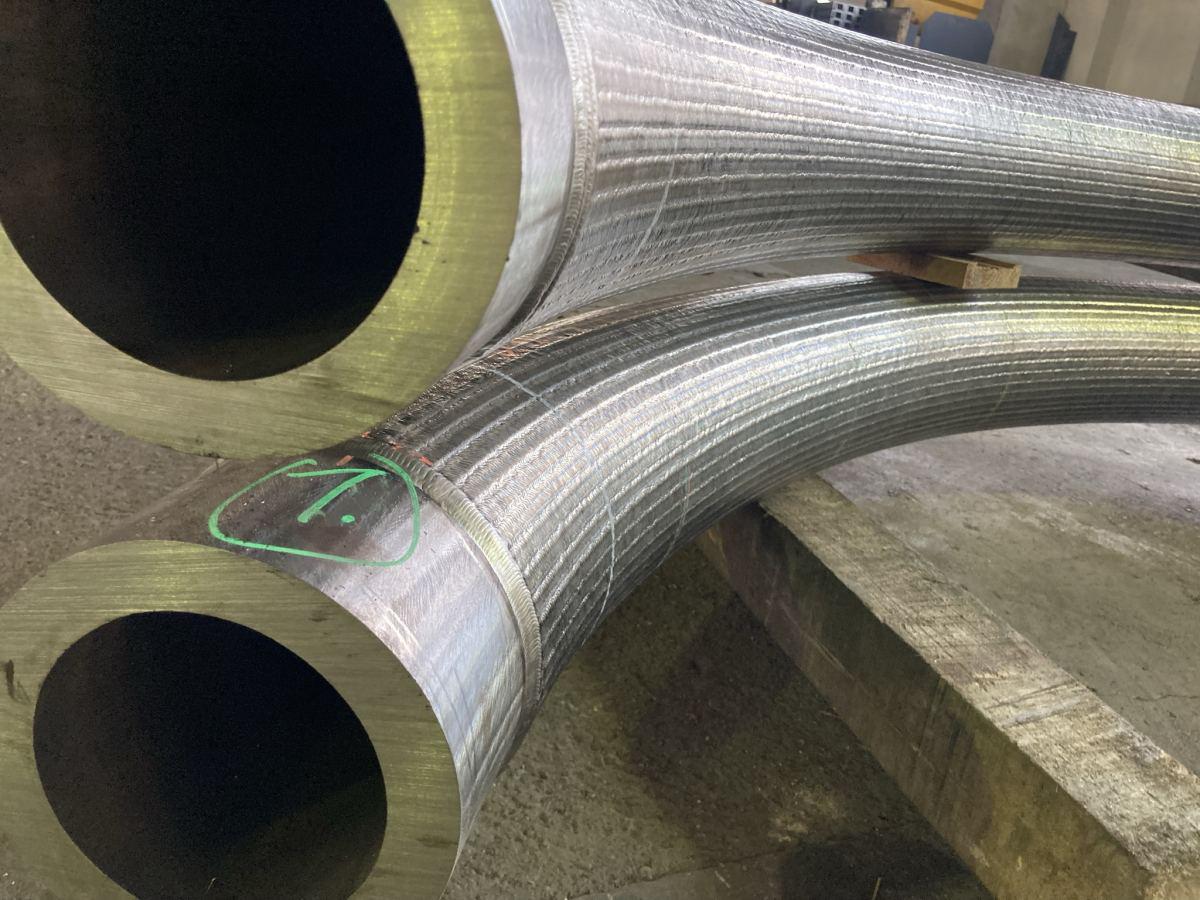
Egy hőcserélő csőkötegében több tíz, több száz vagy akár még több vékony falú cső kerülhet egymás mellé. A különböző sorok U-hajlításai eltérő sugarúak, miközben a két egyenes szárnak pontosan a csőfal furataihoz kell igazodnia.
Ha a hajlítás geometriája, a szárak párhuzamossága vagy a csőtávolság pontatlan, a csőköteg összeszerelése jelentősen megnehezülhet.
A jó U-cső ezért nem egyszerűen 180 fokban meghajlított cső. Pontosan gyártott hőcserélő-alkatrész.
Miért használnak U-csövet?
Az U-csöves kialakítás egyik fontos előnye, hogy a cső két vége ugyanazon az oldalon csatlakozik a csőfalhoz.
A cső szabad U-alakú vége a köpenyen belül képes bizonyos hőtágulási különbségek felvételére.
Ez különösen hasznos akkor, ha a csőoldali és köpenyoldali hőmérséklet jelentősen eltér.
A konstrukció ugyanakkor speciális gyártást és karbantartást igényel.
Az U-hajlat belső területe nehezebben tisztítható mechanikusan, ezért a hőcserélő kialakítását mindig az üzemi közeggel együtt kell megválasztani.
Miért kritikus a hajlítás?
A hőcserélőcsövek jellemzően jóval vékonyabb falúak, mint a nagyméretű technológiai csővezetékek.
Ez csökkenti a hőátadási ellenállást és a tömeget, ugyanakkor alakításkor érzékenyebbé teszi a csövet.
A 180 fokos hajlítás során három alapvető geometriai probléma jelentkezhet:
a külső ív falvékonyodása,
a belső ív ráncosodása,
és a keresztmetszet ovalitása.
A megfelelő technológia feladata, hogy ezeket az előírt határokon belül tartsa.
Az U-hajlat külső íve
A külső íven a cső anyaga megnyúlik.
Emiatt a fal elvékonyodik.
Minél kisebb a hajlítási sugár a cső átmérőjéhez képest, annál nagyobb lehet a szükséges alakváltozás.
Ha a fal túlzottan elvékonyodik, csökkenhet az alkatrész nyomásállósága és mechanikai tartaléka.
A minimálisan elfogadható falvastagságot ezért már a gyártás előtt meg kell határozni.
A belső ív ráncosodása
Az U-hajlat belső oldalán az anyag összenyomódik.
Ha a vékony csőfal nem kap megfelelő megtámasztást, elveszítheti stabilitását és ráncok képződhetnek.
Kisebb hullámosság bizonyos gyártási körülmények között megjelenhet, de a megengedett mértéket a termék követelményei szabják meg.
Erősen ráncos belső felület áramlási és tisztíthatósági problémát is okozhat.
Ovalitás
Hajlítás közben a kör keresztmetszet oválissá válhat.
Ez a cső belső szabad keresztmetszetét is módosítja.
Hőcserélőnél a túl nagy ovalitás különösen problémás lehet, mert:
növelheti a nyomásveszteséget,
megnehezítheti a belső tisztítást,
és helyi feszültségkoncentrációt hozhat létre.
A cső keresztmetszetének megtartása ezért a hajlítás egyik fő minőségi követelménye.
Mi határozza meg a minimális hajlítási sugarat?
Nincs minden hőcserélőcsőre érvényes univerzális érték.
A szükséges sugár függ:
a külső átmérőtől,
a falvastagságtól,
az anyagminőségtől,
a cső gyártási állapotától,
és az alkalmazott hajlítási technológiától.
A projekt vagy a vonatkozó műszaki szabvány további követelményeket is meghatározhat.
A gyárthatóságot ezért mindig a konkrét csőadatok alapján kell ellenőrizni.
Egy csőkötegben több hajlítási sugár van
Egy U-csöves hőcserélőben a csövek általában egymás mellett, több sorban helyezkednek el.
A legbelső cső kapja a legkisebb U-sugarat.
A következő sorok fokozatosan nagyobb íven fordulnak vissza.
Ez azt jelenti, hogy ugyanazon csőkötegen belül több különböző hajlítási geometriát kell pontosan reprodukálni.
A hajlítási programnak ezért minden csősor helyzetét figyelembe kell vennie.
A két szár távolsága
Az U-cső két egyenes szárának pontosan illeszkednie kell a csőfal furatkiosztásához.
Ha a hajlítás után a szárak távolsága néhány milliméterrel eltér, egyetlen cső még kézzel korrigálhatónak tűnhet.
Több száz cső esetén azonban az apró hibák összeadódnak.
A csőköteg szerelése során a szárakat nem célszerű jelentős erővel a furatokba húzni, mert ezzel előfeszített állapot alakulhat ki.
A megfelelő távolságot már a hajlításnak biztosítania kell.
Párhuzamosság
Nem elég, hogy a két csővég közötti távolság megfelelő.
A száraknak megfelelő hosszban párhuzamosan is kell futniuk.
Ha az U-hajlat síkja elfordul, a két szár keresztezi egymást vagy fokozatosan eltávolodik.
Ez komoly szerelési problémát okozhat a csőfalnál és a terelőlemezeknél.
A geometriai ellenőrzés ezért nem korlátozódhat a hajlítási sugár mérésére.
Visszarugózás
Hideg hajlítás után az anyag részben rugalmasan vissza akar térni eredeti alakjába.
Ez az úgynevezett visszarugózás.
Emiatt a gépen kialakított szög és a tehermentesített kész U-cső geometriája eltérhet.
A szükséges korrekciót az anyag, a csőméret és a sugár alapján kell meghatározni.
Sorozatgyártásnál az első darab pontos mérése alapján finomítható a gép beállítása.
Rozsdamentes acélcsövek
Vegyipari és energetikai hőcserélőkben gyakoriak a rozsdamentes, ausztenites acélok.
Ezek jó korrózióállóságot biztosíthatnak, de hidegalakítás közben jelentős alakítási keményedés alakulhat ki.
A hajlított zóna tulajdonságai ezért eltérhetnek az egyenes csőétől.
Bizonyos anyagoknál és alkalmazásoknál a hajlítás utáni hőkezelés szükségességét külön kell vizsgálni.
Nem szabad általánosan abból kiindulni, hogy minden U-cső hőkezelendő vagy minden U-cső kezelés nélkül megfelelő.
Felületi sérülések
A hőcserélőcső külső felületének jó állapota különösen fontos.
A hajlítógép szerszámai nem karcolhatják vagy horzsolhatják indokolatlanul a csövet.
A mély felületi sérülés helyi falvastagság-csökkenést és korróziós kiindulási pontot jelenthet.
Rozsdamentes csőnél a szennyeződések és idegenvas-részecskék elkerülése is fontos.
A szerszámokat és kezelési környezetet ennek megfelelően kell kialakítani.
A csővégek kezelése
A hajlítás után a két egyenes csővég rendszerint további megmunkálást vagy csőfalba történő rögzítést kap.
A csővégnek ezért:
egyenesnek,
méretpontosnak,
sérülésmentesnek
és megfelelő hosszúságúnak kell lennie.
A hajlítási művelethez szükséges technológiai hosszakat már az alapcső darabolásakor figyelembe kell venni.
Csőfalba történő beépítés
Az U-csövek végei hegesztéssel, mechanikai csőtágítással vagy ezek kombinációjával kapcsolódhatnak a csőfalhoz a hőcserélő konstrukciójától függően.
A hajlított cső geometriai pontossága közvetlenül befolyásolja ezt a szerelési műveletet.
Ha a csővéget oldalirányú erővel kell a furathoz igazítani, a későbbi csőkötés is kedvezőtlen terhelést kaphat.
Terelőlemezek és támasztások
A csőkötegben a hosszú egyenes szárak több terelőlemezen vagy támaszon haladhatnak át.
A furatok kiosztása csak kis eltérést enged.
Ezért a cső teljes egyenes hosszának iránypontossága legalább olyan fontos, mint maga az U-hajlat.
Egy enyhén görbe szár több támasztólemezen keresztül már nem feltétlenül szerelhető.
Milyen ellenőrzések jöhetnek szóba?
A projekt követelményeitől függően ellenőrizhető:
a külső átmérő,
az ovalitás,
a falvastagság,
a hajlítási sugár,
a szárak távolsága,
a párhuzamosság,
a teljes hossz,
és a felület állapota.
Egyes hőcserélőcsöveknél további roncsolásmentes vagy tömörségi vizsgálatokat is előírhatnak.
A pontos vizsgálati tervet az alkalmazott szabvány és a megrendelő műszaki követelményei határozzák meg.
Próbadarab gyártása
Nagy csőköteg előtt célszerű lehet néhány próbadarab elkészítése.
Ezeken ellenőrizhető:
a visszarugózás,
a keresztmetszeti deformáció,
a falvékonyodás,
és a csőfalhoz való illeszkedés.
Ha a technológia megfelelő, ugyanazokkal a beállításokkal indulhat a sorozat.
Ez jóval kisebb kockázat, mint száz cső elkészítése után felismerni, hogy a szárkiosztás vagy a hajlítási sugár eltér.
Csövek azonosítása
Ha egy hőcserélő több különböző U-sugárból épül fel, a kész csöveket célszerű egyértelműen azonosítani.
Az azonosító megmutathatja, hogy az adott darab melyik csősorba kerül.
Ez gyorsítja az összeszerelést és csökkenti annak veszélyét, hogy hasonló méretű, de eltérő sugarú csöveket felcseréljenek.
Szállítás
A hosszú, vékony falú U-cső könnyen deformálódhat rakodás közben.
Nem szabad úgy kezelni, mint egy merev szerkezeti csőívet.
Megfelelő alátámasztásra és csomagolásra van szükség, hogy:
a két szár ne hajoljon el,
az U-ív ne lapuljon,
és a csövek ne dörzsöljék egymást.
A gyártás pontossága könnyen elveszhet egy rosszul megtervezett szállítás során.
Mikor fontos az egyedi gyártás?
A hőcserélők geometriája, anyaga és csőköteg-kiosztása projektenként eltérhet.
Ezért az egyedi hőcserélő- és csőhajlítási megoldások különösen fontosak akkor, amikor nem szabványos csőméret, különleges anyag vagy szűk hajlítási geometria szükséges.
A gyártó bevonása már a tervezési szakaszban segíthet olyan csőköteget kialakítani, amely nemcsak hőtechnikailag megfelelő, hanem ténylegesen gyártható és szerelhető is.
Gyakori hibák
Az egyik gyakori hiba, hogy csak az U-hajlat sugarát adják meg, de nem határozzák meg pontosan a két szár középvonalának távolságát.
Szintén problémás:
a cső tényleges falvastagságának figyelmen kívül hagyása,
túl kis sugár előírása,
az első darab ellenőrzésének kihagyása,
a szárak párhuzamosságának elhanyagolása,
és a kész U-csövek nem megfelelő szállítása.
Összegzés
Az U-csöves hőcserélő gyártásának egyik legkritikusabb művelete a csövek pontos hajlítása.
A feladat nem pusztán egy 180 fokos ív kialakítása.
Meg kell őrizni a megfelelő falvastagságot és keresztmetszetet, pontosan tartani kell a hajlítási sugarat, a két szár távolságát és párhuzamosságát, valamint biztosítani kell a csőköteg egyszerű szerelhetőségét.
A megfelelően kialakított U-cső ezért a teljes hőcserélő megbízhatóságának és gyárthatóságának egyik alapvető eleme.